Meneroka Pengoptimuman Proses Pembentukan untuk Dies Setem Permukaan Melengkung Kompleks

I. Ciri-ciri Proses Pembentukan Dies Setem Permukaan Melengkung Kompleks
Bahagian bercop permukaan melengkung yang kompleks mempamerkan variasi kelengkungan yang besar dan sisihan ketebalan dinding Kurang daripada atau sama dengan 0.1mm. Kepekatan tekanan mudah berlaku semasa proses pembentukan, membawa kepada kecacatan seperti kedutan, rekahan, dan springback. Proses pembentukan bergantung pada ubah bentuk plastik bahan dan dipengaruhi dengan ketara oleh sifat bahan, struktur die, dan parameter proses. Reka bentuk proses dan kawalan parameter yang tepat adalah perlu untuk memastikan kualiti bahagian yang dibentuk.
II. Strategi Pengoptimuman untuk Proses Pembentukan Setem Permukaan Lengkung Kompleks
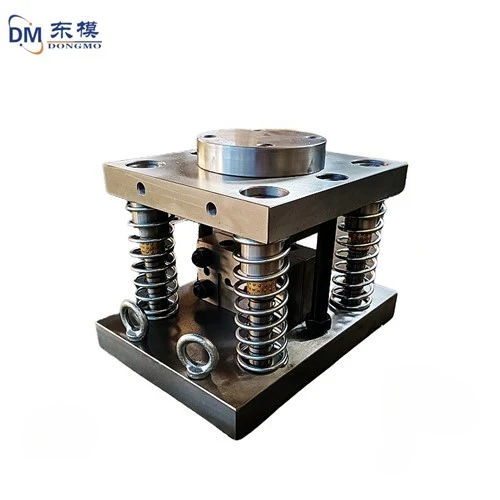
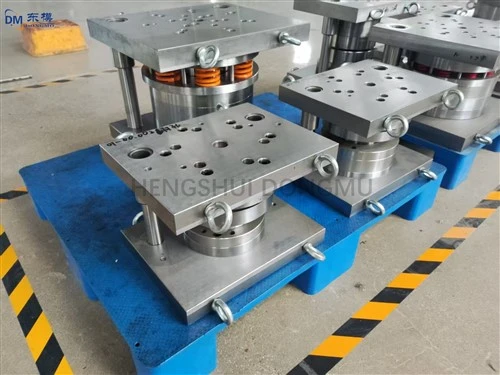
1. Reka Bentuk Struktur Die Tepat: Analisis unsur terhingga (FEA) digunakan untuk mensimulasikan proses pengecapan, menganalisis tegasan dan ubah bentuk pelbagai bahagian acuan untuk meramalkan kecacatan seperti kedutan dan rekahan. Untuk permukaan melengkung yang kompleks, 2-4 peringkat pembentukan direka bentuk, dengan ubah bentuk dalam setiap peringkat dikawal dalam 60%-80% daripada kekuatan hasil bahan. Taburan ubah bentuk yang munasabah mengurangkan kesukaran setiap langkah membentuk, memastikan setiap langkah membentuk berada dalam julat toleransi bahan. 1. Optimumkan peralihan permukaan rongga acuan dengan jejari lengkok 0.3-0.8mm untuk mengurangkan kepekatan tegasan; tambahkan alur pengudaraan dengan lebar 1-1.5mm dan kedalaman 0.2-0.3mm untuk mengelakkan gelembung udara dan lekukan semasa pembentukan.


2. Pilih parameter proses yang sesuai: Laraskan parameter proses melalui eksperimen dan simulasi berdasarkan sifat bahan (cth,-kekuatan tinggi keluli, aloi aluminium). Kawal kelajuan membentuk pada 15-30 kali/minit untuk mengimbangi kecekapan pengeluaran dan membentuk kestabilan; tetapkan tekanan pengecapan mengikut ketebalan bahan dan kekuatan tegangan, dengan ralat tidak melebihi ±5%. Kawalan tepat tekanan pengecapan boleh mengurangkan springback bahan, dengan ralat springback dikawal dalam ±0.03mm; laraskan ketinggian penutup acuan mengikut keperluan membentuk bahagian, dengan sisihan Kurang daripada atau sama dengan 0.1mm untuk mengelakkan ubah bentuk yang tidak sekata.
3. Optimumkan sistem pelinciran: Gunakan pelincir khas untuk pengecapan permukaan melengkung yang kompleks, mengutamakan pelincir berasaskan air-mesra alam (kandungan minyak Kurang daripada atau sama dengan 5%) atau pelincir pepejal (grafit, PTFE) untuk memastikan keberkesanan pelinciran.
4. Kaedah penyemburan automatik diguna pakai, dengan salutan sama rata digunakan pada rongga acuan dan permukaan bahan, mencapai ketebalan salutan 0.01-0.02mm. Semasa pengecapan berterusan, pelincir diisi semula setiap 40-60 keping untuk mengurangkan rintangan geseran, meminimumkan haus acuan, dan memastikan kekasaran permukaan Ra Kurang daripada atau sama dengan 0.8μm untuk bahagian yang dicop, bebas daripada calar dan luka.


5. Bahan lanjutan dan proses rawatan haba digunakan: Penebuk dan acuan acuan, dan rongga, diperbuat daripada keluli aloi-kekuatan tinggi H13 atau SKD11, menjalani pelindapkejutan vakum dan rawatan kriogenik dalam. Suhu pelindapkejutan ialah 1050-1080 darjah , ditahan selama 2-3 jam dan dibaja pada 200-220 darjah , mencapai kekerasan HRC58-62. Ini meningkatkan rintangan haus dan kekuatan acuan, memastikan hayat perkhidmatan Lebih daripada atau sama dengan 500,000 kitaran. Bahagian galas tegasan utama acuan dirawat dengan nitriding ion atau salutan TiN, dengan ketebalan lapisan nitriding 0.15-0.3mm dan ketebalan salutan 0.005-0.01mm, mengurangkan haus dan ubah bentuk acuan serta mengekalkan ketepatan pembentukan yang stabil.
Hubungi Kami
Talian Konsultasi:+86 15930861038
Whatsapp:15930861038
e-mel:dongfangmould@aliyun.com
Komitmen Perkhidmatan: Balas kepada pertanyaan dalam masa 12 jam; menyediakan pengoptimuman reka bentuk acuan percuma untuk pelanggan yang berkelayakan.
Hengshui Dongmo Precision Metal Products Co., Ltd
Cool tags: bahagian logam badan automotif tersuai mesin stamping mati, China, pembekal, pengilang, kilang, beli, harga, dibuat di China