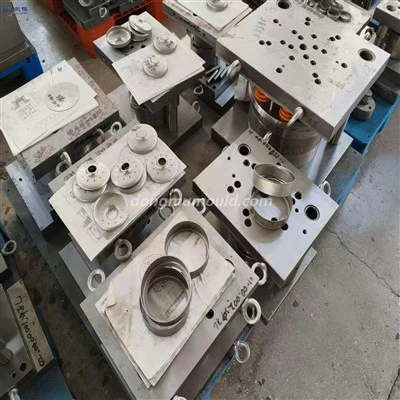
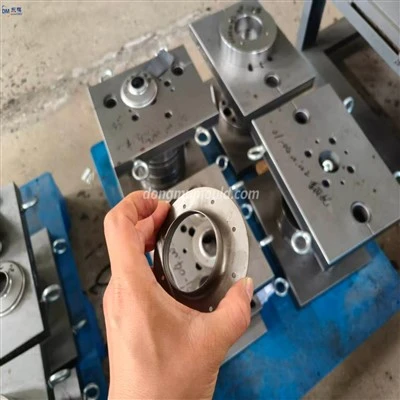
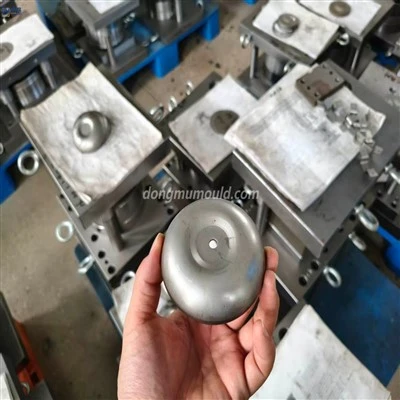
Penyelenggaraan acuan berterusan mesti dilakukan dengan berhati-hati, sabar, langkah demi langkah, dan tidak boleh dilakukan secara membabi buta. Semasa membaiki acuan kerana kegagalan, tali pinggang bahan harus dipasang untuk memudahkan siasatan masalahnya. Buka acuan, bandingkan tali pinggang bahan, periksa keadaan acuan, sahkan punca kegagalan, cari masalah, dan kemudian bersihkan acuan sebelum mengeluarkan acuan. Semasa mengeluarkan acuan, daya mesti sama rata. Untuk struktur acuan di mana pegas ejeksi berada di antara plat tetap dan plat ejeksi dan pegas ejeksi secara langsung menekan pada tiang panduan dalaman, pelekapan plat pelepas mesti dipastikan bahawa ejeksi seimbang dan pelepasan dikeluarkan. Kecondongan plat boleh menyebabkan pukulan di dalam acuan pecah.
1. Penyelenggaraan acuan cembung dan cekung:
Semasa membongkar acuan lelaki dan wanita, perhatikan keadaan asal acuan, sehingga dapat dipulihkan dengan mudah semasa pemasangan acuan berikutnya. Sekiranya terdapat pad atau elemen anjakan, ketebalan gasket harus terukir pada bahagian tersebut dan direkodkan. Untuk mengganti pukulan, cuba masukkan blok pelucutan, sama ada die licin, dan apakah jurang antara sisipan ujian dan die sama, dan apakah jurang antara die dan punch sama ada ketika mengganti die. Setelah mengisar pukulan, pukulan dipendekkan dan gasket perlu ditambah untuk mencapai panjang yang diperlukan. Adalah perlu untuk memeriksa sama ada panjang pukulan berkesan sudah mencukupi. Adalah perlu untuk mengetahui alasan untuk mengganti pukulan yang patah, dan periksa sama ada acuan cekung yang sesuai mempunyai kerepek dan sama ada perlu menggiling bahagian pemotong. Semasa memasang pukulan, periksa apakah jurang antara pukulan dan blok tetap atau plat tetap mencukupi. Sekiranya terdapat blok penekan, periksa sama ada terdapat ruang untuk bergerak. Pas pemasangan hendaklah diletakkan secara mendatar, dan kemudian pasangkannya dengan bongkah besi rata seperti batang tembaga pada permukaan die untuk mengetuknya di tempatnya. Jangan letakkan secara serong dan paksakan ke dalamnya. Bahagian bawah die harus dilapisi. Selepas pemasangan, periksa sama ada permukaan mati cekung sama dengan permukaan mati. Setelah memasang inti pukulan dan mati, periksa tali pinggang bahan untuk memeriksa sama ada bahagian dipasang dengan tidak betul atau terbalik. Periksa sama ada pad mati dan terbalik, sama ada lubang pengosongan disekat, dan adakah bahagian baru diperlukan. Mencuri bahan, adakah bahan perlu dicuri sudah cukup, dan adakah acuan perlu dikunci dengan rapat. Perhatikan pengesahan penguncian skru plat pelucut. Semasa mengunci, ia harus dikunci silang dari dalam ke luar dengan daya seimbang. Jangan mengetatkan satu skru terlebih dahulu dan kemudian mengunci skru yang lain, supaya plat pelucut tidak tergelincir dan menyebabkan pukulan pecah atau Ketepatan acuan berkurang.
2. Penyelenggaraan papan pelucutan:
Untuk melepaskan penari telanjang, pertama-tama anda boleh menggunakan dua pemutar skru untuk mengimbangkan prying, dan kemudian menggunakan kedua-dua tangan untuk mengimbangkan kekuatan untuk mengeluarkannya. Apabila sukar dibongkar, periksa sama ada bahagian dalam acuan dibersihkan, sama ada skru pengunci dibongkar sepenuhnya, sama ada acuan rosak kerana kesesakan bahan, cari alasannya dan kemudian lakukan rawatan yang sesuai, dan jangan membabi buta buangkannya. Semasa memasang penari, bersihkan pukulan dan penari telanjang terlebih dahulu, tambahkan minyak pelincir ke tiang panduan dan pengenalan pukulan, masukkan dengan stabil, dan kemudian tekan di tempat dengan kedua tangan, dan ulangi beberapa kali. Sekiranya terlalu ketat, ketahui alasannya (sama ada tiang panduan dan lengan panduan berorientasikan normal, sama ada terdapat kerosakan di pelbagai bahagian, sama ada pukulan baru dapat melewati plat penari pada kedudukan yang betul), cari tahu akal, dan atasi dengan sewajarnya. Sekiranya terdapat blok penekan pada plat tetap, periksa sama ada plat pelucutan belakang mencukupi. Permukaan hubungan bahan antara plat stripper dan acuan cekung menghasilkan lekukan setelah lama mencetak (jurang antara plat stripper dan acuan cekung pada umumnya ketebalan bahan tolak 0,03-0,05mm. Apabila lekukan serius, ia akan mempengaruhi menekan ketepatan bahan, mengakibatkan ukuran produk yang tidak normal, ketidakstabilan, dan lain-lain, adalah perlu untuk memperbaiki atau menggiling semula sisipan dan pelucut pelucut. Lengan kontur harus diperiksa untuk ketepatannya. Apabila ketinggiannya tidak sama, akan menyebabkan pelucut condong.Ketepatannya Fungsi penekan spring yang lancar dan lancar akan hancur dan mesti dijaga.
3. Panduan bahagian pemeriksaan:
Jarak antara tiang panduan dan lengan panduan, sama ada terdapat kesan luka bakar atau haus, dan sama ada keadaan bekalan minyak panduan acuan adalah normal, harus diperiksa. Haus panduan dan pemusnahan ketepatan mengurangkan ketepatan acuan, dan masalah akan berlaku di pelbagai bahagian acuan. Oleh itu, penyelenggaraan yang betul dan penggantian tetap diperlukan. Periksa ketepatan panduan bahan. Sekiranya pin panduan bahan (paku positif) usang, ia kehilangan ketepatan dan fungsi panduan pita yang betul dan mesti diganti. Periksa keadaan mata air (spring spring dan ejector spring, dll.) Untuk melihat apakah ia rosak, atau jika tidak pecah setelah penggunaan jangka panjang, ia telah lelah dan kehilangan kekuatan asalnya. Ia mesti dijaga dan diganti secara berkala, jika tidak, ia akan menyebabkan kerosakan pada acuan Atau pengeluarannya tidak lancar.
4. Pelarasan jurang acuan:
Lubang kedudukan inti acuan aus kerana kombinasi inti acuan yang kerap dan berkali-kali, mengakibatkan jurang besar selepas pemasangan (kelonggaran selepas pemasangan) atau jurang tidak rata (penyimpangan kedudukan), yang akan menyebabkan bentuk keratan rentas merosot setelah menumbuk . , Pukulan mudah pecah dan menghasilkan duri, dll., Yang dapat disesuaikan dengan memeriksa keadaan bahagian setelah meninju. Apabila jurang kecil, bahagiannya kurang. Apabila jurang besar, bahagiannya lebih banyak dan burrnya lebih besar. Jurang yang munasabah dapat diperoleh dengan mengalihkan elemen. Selepas penyesuaian, ia mesti direkodkan dengan betul, dan tanda juga boleh dibuat di tepi cetakan. Untuk operasi penyelenggaraan seterusnya. Dalam pengeluaran harian, perhatian harus diberikan kepada pengumpulan dan pemeliharaan cetakan asli dalam keadaan terbaik. Sekiranya pengeluaran berikutnya tidak lancar atau acuan berubah, ia boleh dijadikan rujukan untuk penyelenggaraan acuan. Di samping itu, sistem tambahan, seperti apakah pin ejektor dipakai, sama ada boleh mengeluarkan bahan, sama ada pin pemandu (paku positif) dan bushing dipakai, harus diperiksa dan dipelihara.