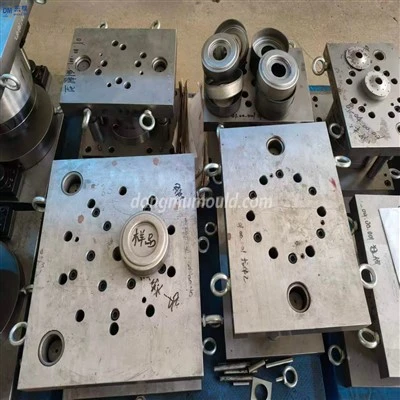
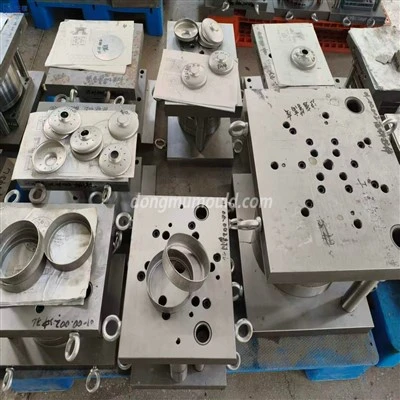
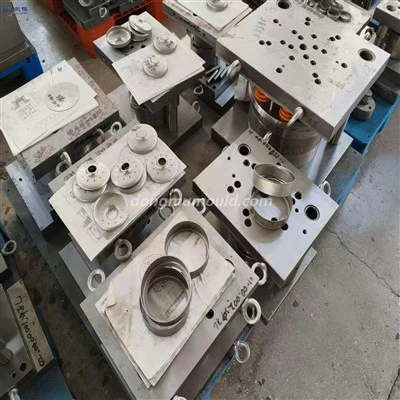
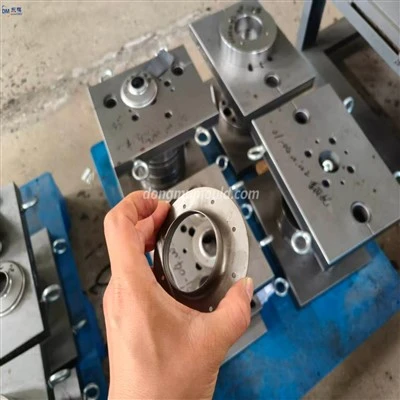
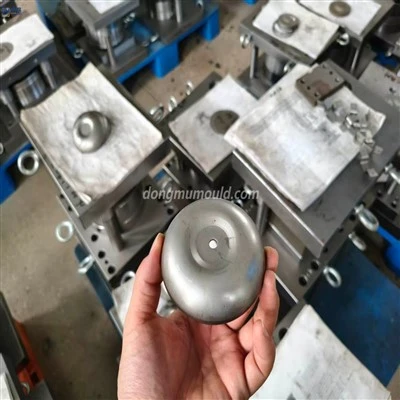
Proses pengeluaran stamping die: merangka lukisan bahagian, model proses pembuatan, pemodelan, peleburan lebur dan pemutus, membersihkan acuan dan mengubah rongga. Berikut ini adalah gambaran pembentukan mati sebagai contoh untuk memperkenalkan prosesnya.
L, model menaik dan model proses pembuatan: mengikut lukisan bahagian, ukuran setiap bahagian diukur mengikut pekali pengecutan garis aloi zink, dan riser tuang dan besi sejuk dirancang. Oleh itu, lukiskan rajah proses model, dan proseskan proses proses pembuatan mengikut rajah ini.
2, pembuatan bentuk acuan pukulan: mengikut pelbagai dimensi yang disediakan oleh proses proses model, pilih kayu berkualiti tinggi untuk membuat model pukulan. Ketepatan dimensi model diperlukan untuk mencapai ketepatan sekunder model kayu. Permukaan acuan kayu dicat dengan serpihan cat untuk menjadikan kekasaran permukaan nilai Rz kurang daripada 10μm. Sudut draf ialah ± 1 °.
3. Pembuatan model acuan cekung: Pembuatan acuan cekung adalah menampal lapisan plumbum dengan ketebalan yang sama dengan bahagian produk pada permukaan kerja cetakan cembung untuk mewujudkan jurang antara cembung dan keempat. Permukaan plumbum cetakan cembung harus dicat untuk menjadikan kekasaran permukaan permukaan acuan cekung kecil selepas pemutus. Model rongga diperbuat daripada plaster of paris. Untuk memudahkan pemisahan acuan cembung dan cekung ketika membuang plaster, lapisan agen pelepas (seperti polistirena dalam larutan toluena) harus disembur di permukaan perpisahan. Selepas pemutus, model acuan cekung plaster harus dikeringkan, dan kemudian dibongkar. Warnakan permukaan rongga dan permukaan perpisahan.
4. Pemodelan. Pilih pasir membentuk kekuatan tinggi dan halus sebagai bahan pengacuan. Oleh kerana suhu pemutus aloi zink agak rendah, keperluan untuk ketahanan api dan kebolehtelapan udara pasir pengacuan tidak tinggi. Pukulan dan acuan cekung dimodelkan secara berasingan, dan kaedah pemodelan seperti pemodelan kotak pasir atau pemodelan pit dapat dipilih. Mengikut keperluan acuan, sistem pemutus menggunakan jenis suntikan bawah atau jenis terbuka. Oleh kerana pekali pengecutan aloi zink yang besar, feeder riser harus disediakan.
5, lebur aloi zink
6. Casting: Untuk acuan sederhana dan kecil, casting kering boleh digunakan, atau casting Nirvana dapat digunakan. Lubang bolong untuk pemutus Nirvana mestilah lebih banyak. Semasa membuang aloi zink, aliran cecair aloi harus disuntik perlahan dan lancar ke dalam rongga. Untuk acuan besar, untuk mencegah atau mengurangkan ubah bentuk rongga acuan, paip air penyejuk atau besi sejuk boleh dipasang di sekitar rongga semasa pemutus untuk memastikan pemejalan berurutan dari aloi cecair.
7. Penyejukan, pembersihan dan pengubahsuaian tuangan acuan aloi zink:
Cetakan acuan selepas pemutus biasanya menggunakan penyejukan semula jadi, tetapi coran cetakan kecil dengan bentuk sederhana juga dapat disejukkan dengan penyejukan air, yang kondusif untuk peningkatan sifat mekanik aloi. Untuk bentuk yang kompleks atau acuan aloi zink yang besar, bit pemutus hendaklah disejukkan dengan perlahan. Setelah aloi disejukkan sepenuhnya, kotak dibuka. Cetakan selepas tinju harus dibersihkan dengan pasir, dan riser tuang harus dikeluarkan dengan pemotongan gas. Rongga acuan tidak lagi diproses, tetapi kertas pasir harus digunakan untuk mengisar, menggilap rongga acuan, menggambar bukaan mati, dan lain-lain, terutama fillet lukisan harus memenuhi syarat kelancaran dan kelancaran, dan akhirnya cetakan cembung dan cekung aloi zink hendaklah digabungkan Die, satah plat atas dan bawahnya dimesin (digiling atau dipancangkan) sehingga plat atas dan bawah mempunyai permukaan rata bersentuhan dengan penekan dan mengekalkan tahap paralelisme tertentu, untuk memastikan pemasangan ketepatan.